
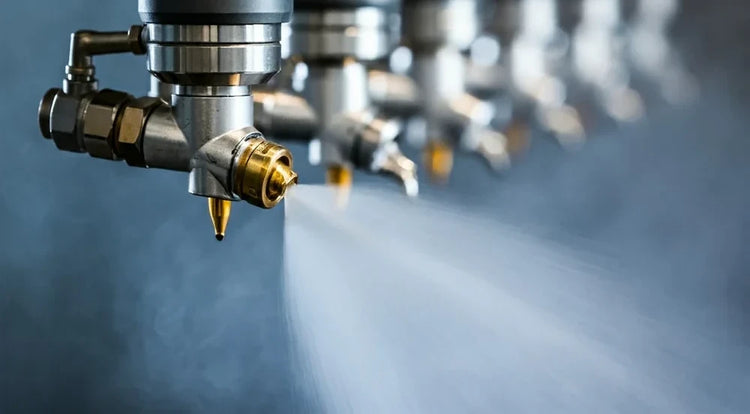
Refrigeración y temple:
Guía de selección de boquillas de pulverización
La refrigeración por pulverización utiliza la evaporación del agua y la transferencia de calor por contacto directo para eliminar la energía térmica de las superficies, los productos y los flujos de proceso. Ya sea que esté templando acero, refrigerando plástico extruido, controlando la temperatura de los equipos o acondicionando un flujo de gas, los principios de selección de boquillas son los mismos: distribución uniforme del agua sobre toda la superficie objetivo, caudal dimensionado según la carga térmica y materiales clasificados para la temperatura.
Cómo funciona la refrigeración por pulverización — y por qué la cobertura uniforme es la prioridad
A diferencia de la limpieza por pulverización, donde la energía de impacto es la variable principal, la refrigeración por pulverización se rige por la transferencia de calor: la velocidad a la que la energía térmica se desplaza desde la superficie caliente o el gas hacia el agua de pulverización. La distribución uniforme del agua sobre toda la superficie objetivo es casi siempre más importante que la fuerza de impacto.
Cuando el agua entra en contacto con una superficie caliente, dos mecanismos de transferencia de calor actúan simultáneamente. La transferencia de calor sensible eleva la temperatura del agua desde su temperatura de entrada hasta los 212 °F: por cada libra de agua, se absorbe aproximadamente 1 BTU por grado Fahrenheit de aumento de temperatura. El calor latente de evaporación convierte el agua líquida en vapor a 212 °F, absorbiendo aproximadamente 970 BTU por libra, es decir, entre 5 y 6 veces más calor que el calentamiento sensible por sí solo. En la mayoría de las aplicaciones industriales de refrigeración por pulverización, la evaporación es el mecanismo dominante de eliminación de calor: una cantidad relativamente pequeña de agua elimina una gran cantidad de calor cuando se evapora por completo sobre la superficie caliente.
Esto significa que la función principal de la boquilla en la refrigeración es distribuir el agua uniformemente sobre toda la superficie objetivo, no proporcionar una alta energía de impacto. Una zona que no recibe pulverización es una zona que no recibe refrigeración. Los puntos calientes causados por una distribución desigual del agua generan gradientes térmicos en la superficie que, en los metales, provocan una expansión y contracción diferenciales: la causa raíz de grietas por tensión térmica, deformaciones y distorsiones dimensionales en productos templados o refrigerados.
Elegir el patrón de pulverización adecuado para la refrigeración
El principio de uniformidad: por qué los puntos calientes importan más que el caudal total
En la refrigeración por pulverización, la velocidad máxima de refrigeración permitida la determina la zona de la superficie que se refrigera peor, no el promedio. Si el 90 % de una plancha de acero se refrigera uniformemente, pero una franja del 10 % recibe la mitad del agua, la diferencia de temperatura entre las zonas bien refrigeradas y las mal refrigeradas genera tensiones que pueden agrietar o deformar el producto. Duplicar el caudal total no resuelve un problema de uniformidad: solo añade más agua a las zonas que ya están adecuadamente refrigeradas. Diseñe siempre la disposición de las boquillas priorizando la uniformidad y, a continuación, verifique el caudal total con respecto a la carga térmica.
Temple de acero y tratamiento térmico de metales
El temple elimina el calor del acero y otros metales después del tratamiento térmico o el conformado a una velocidad controlada que logra las propiedades metalúrgicas requeridas. La uniformidad de la velocidad de refrigeración en toda la sección transversal del producto determina si el temple produce la microestructura objetivo o provoca deformaciones y grietas.
Los sistemas de temple de acero suelen utilizar boquillas de abanico plano montadas por encima y por debajo del producto en colectores de agua: las boquillas pulverizan simultáneamente desde ambos lados para lograr una refrigeración simétrica en todo el espesor del producto. Para productos en forma de barra, varilla, placa y tira que se desplazan en un transportador de rodillos, las boquillas se espacian a lo largo del tubo colector con un solapamiento del 10–15 % en la superficie del producto, cubriendo todo el ancho del producto en cada posición de la zona de temple.
La velocidad de temple —qué tan rápido se enfría el acero— se controla mediante el caudal de agua por unidad de superficie del producto. Los caudales más altos producen una refrigeración más rápida y pueden lograr una mayor profundidad de endurecimiento en las aleaciones endurecibles. Sin embargo, una refrigeración superficial excesivamente rápida en comparación con el núcleo crea gradientes de temperatura pronunciados a través del espesor que provocan tensiones residuales, razón por la cual un temple controlado y uniforme al caudal adecuado es más importante que simplemente maximizar el suministro de agua. El caudal requerido se deriva del cálculo de la carga térmica: el peso del producto, el calor específico y la velocidad de caída de temperatura requerida determinan los BTU/h que deben eliminarse.
Una cobertura de temple desigual en la sección transversal de un producto crea diferencias de temperatura que provocan una contracción térmica diferencial. En los aceros de alto carbono o aleados, esto produce tensiones residuales de tracción que pueden agrietar el producto durante o después del temple. Si se observan grietas por temple, el primer paso de diagnóstico es verificar la uniformidad de la cobertura de pulverización, no reducir el caudal total.
Refrigeración de perfiles extruidos, productos alimenticios y productos continuos
Refrigeración de perfiles extruidos, productos alimenticios en transportadores, productos enlatados o envasados después del procesamiento térmico y otros productos continuos o semicontinuos en los que se debe alcanzar la temperatura objetivo antes de su manipulación o envasado posterior.
La refrigeración de productos en transportadores utiliza la misma disposición de colectores de abanico plano que el temple de acero, pero con diferencias importantes en la selección de boquillas. Muchos productos refrigerados —perfiles de plástico extruido blando, productos recién horneados, alimentos envasados blandos— no toleran un alto impacto de pulverización. Un ángulo de pulverización amplio a una presión moderada suministra el agua de refrigeración requerida con una perturbación mecánica mínima de la superficie del producto. Específicamente para el plástico extruido, el espaciado de las boquillas y el diseño del colector deben tener en cuenta la forma del producto: los perfiles con rebajes, aletas o secciones huecas pueden requerir pulverización desde múltiples ángulos para refrigerar todas las superficies uniformemente.
Para la refrigeración de productos alimenticios, la calidad del agua debe adaptarse a la aplicación: el agua de refrigeración que entre en contacto con el producto alimenticio expuesto debe ser potable y los materiales de las boquillas deben ser adecuados para aplicaciones en contacto con alimentos. El acero inoxidable 316 en su totalidad es el estándar. Para productos envasados (latas, botellas, paquetes sellados) en los que la pulverización solo entra en contacto con el exterior del envase, los requisitos de calidad del agua son menos estrictos y las boquillas de latón son aceptables en aplicaciones de túneles de refrigeración que no sean de grado alimenticio.
Control de temperatura de equipos, rodamientos y superficies
Mantenimiento de la temperatura de funcionamiento dentro de los límites aceptables en equipos de proceso, componentes calientes de la máquina y estructuras industriales, donde una fuga térmica o un sobrecalentamiento causarían daños en los equipos o fallos en el proceso.
Las aplicaciones de enfriamiento de equipos abarcan desde el enfriamiento de enfriadores de aceite hidráulico, carcasas de transformadores y carcasas de cajas de engranajes hasta aplicaciones más exigentes como el enfriamiento de moldes en el moldeo por inyección, el enfriamiento de matrices en la conformación de metales y el enfriamiento de la carcasa de hornos en hornos rotatorios. En cada caso, la boquilla debe suministrar suficiente agua de enfriamiento a la superficie caliente para mantener la temperatura del equipo por debajo del límite crítico: la temperatura a la que el aceite se degrada, fallan los sellos o se compromete la integridad estructural.
La mayoría de los sistemas de enfriamiento de equipos operan de forma intermitente, activados por un termostato o sensor de temperatura que abre una válvula solenoide cuando la temperatura del equipo supera el punto de consigna. El caudal de la boquilla debe ser suficiente para devolver la temperatura al punto de consigna de control en un tiempo aceptable, no solo mantenerla en el punto de consigna en estado estacionario. Esto significa que el caudal de diseño se dimensiona típicamente para una tasa de enfriamiento algo superior a la tasa de generación de calor en estado estacionario del equipo.
Enfriamiento de corrientes de gas y acondicionamiento de temperatura
Reducción de la temperatura de corrientes de gas caliente —gases de combustión, gases de escape de procesos, aire de salida de secadores— mediante pulverización evaporativa antes de la filtración, recuperación de calor o descarga aguas abajo. Cada gota debe evaporarse por completo antes de alcanzar la pared del conducto.
El enfriamiento de gas mediante pulverización evaporativa depende enteramente de que las gotas de agua se evaporen mientras aún están suspendidas en la corriente de gas. Cada gota absorbe calor del gas caliente circundante a medida que se evapora, reduciendo la temperatura del gas. Si alguna gota alcanza la pared del conducto antes de evaporarse —porque es demasiado grande, la temperatura del gas es demasiado baja o el punto de inyección del pulverizado está demasiado cerca de la pared—, humedece la pared, creando riesgo de corrosión y potencialmente obstruyendo el equipo de filtración aguas abajo con partículas húmedas y pegajosas.
El patrón de pulverizado para el enfriamiento de gas es de cono hueco o de atomización por aire; ambos producen gotas más finas que las boquillas de cono completo a presiones equivalentes, y las gotas finas se evaporan más rápido. El patrón de anillo del cono hueco también permite que el gas caliente fluya por el centro del pulverizado sin ser bloqueado. Las boquillas de atomización por aire producen las gotas más finas (10–100 µm) y se especifican cuando la distancia de evaporación disponible es corta, la temperatura del gas es relativamente baja o se requiere un control de temperatura muy preciso. La desventaja es la complejidad adicional de un suministro de aire comprimido y el mayor costo por boquilla.
Regla práctica de la distancia de evaporación
Para una boquilla de cono hueco a 40–60 PSI que produce gotas en el rango de 150–300 µm, normalmente se necesita un mínimo de 3–5 diámetros de conducto de longitud de conducto recto para una evaporación completa a temperaturas de gas superiores a 400 °F. A temperaturas de gas más bajas (200–400 °F), permita 6–10 diámetros de conducto. Las boquillas de atomización por aire (gotas de 50–100 µm) requieren aproximadamente la mitad de esta distancia. Para instalaciones críticas, consulte al equipo de aplicaciones de NozzlePro con la tasa de flujo de gas, la temperatura, la humedad y la geometría del conducto para obtener una recomendación específica.
Cómo dimensionar el caudal de pulverizado a partir de una carga térmica
El caudal de pulverizado requerido en una aplicación de enfriamiento se determina por la carga térmica —la tasa a la que debe eliminarse la energía térmica—, no por la salida disponible de la bomba o los caudales de catálogo de las boquillas.
Cada aplicación de enfriamiento tiene una carga térmica expresada en BTU por hora (BTU/hr) o kilovatios (kW). Para el enfriamiento de productos, la carga térmica es el calor sensible en el producto que debe eliminarse para alcanzar la temperatura de salida objetivo. Para el enfriamiento de equipos, es el calor generado por el equipo durante la operación. Para el enfriamiento de gas, es la caída de entalpía requerida para alcanzar la temperatura de salida objetivo. Una vez que se conoce la carga térmica, el caudal requerido se deriva de la capacidad de enfriamiento del agua.
Donde ΔT es el aumento de temperatura del agua de enfriamiento desde la entrada hasta la salida (°F). La constante 500 = 8.34 lb/gal × 60 min/hr.
Ejemplo: Carga térmica = 500,000 BTU/hr. Agua de entrada a 60 °F, salida objetivo a 110 °F (ΔT = 50 °F).
Q = 500,000 ÷ (500 × 50) = 500,000 ÷ 25,000 = se requieren 20 GPM de caudal total de pulverizado
Al enfriar superficies muy calientes donde el agua pulverizada se evapora por completo (temple de acero, equipos de alta temperatura), utilice el calor latente de evaporación (970 BTU/lb) en lugar del calor sensible. Esto reduce drásticamente el caudal requerido; el enfriamiento por calor latente es aproximadamente 5–6 veces más eficiente por libra de agua que el enfriamiento por calor sensible.
Ejemplo: Misma carga térmica de 500,000 BTU/hr, evaporación completa.
Q = 500,000 ÷ (970 × 500) = 500,000 ÷ 485,000 = ~1.0 GPM si toda el agua se evapora
Calentamiento sensible (Temperatura de la superficie por debajo de ~200 °F)
El agua se calienta sin evaporarse y luego se drena como agua tibia. Capacidad de eliminación de calor = caudal × 500 × ΔT. Requiere más agua por BTU que el enfriamiento evaporativo. Común en túneles de enfriamiento de productos alimenticios, enfriamiento de rodamientos y mantenimiento de la temperatura de equipos a temperaturas moderadas.
Enfriamiento evaporativo (Temperatura de la superficie por encima de ~300 °F)
El agua se evapora al contacto, absorbiendo 970 BTU/lb; mucho más calor por unidad de agua. Requiere mucho menos caudal de agua que el enfriamiento sensible para la misma eliminación de calor. Común en temple de acero, enfriamiento de metal caliente y enfriamiento de equipos de alta temperatura. El exceso de agua que no se evapora aún debe drenarse; dimensione los drenajes para el caudal completo.
Siempre dimensione los sistemas de enfriamiento por pulverizado con una capacidad de caudal un 20–30 % superior al requisito calculado. Las cargas térmicas en procesos reales son variables: los cambios en la tasa de producción, la temperatura ambiente y el desgaste de los equipos afectan la demanda real de enfriamiento. Un sistema dimensionado exactamente al requisito calculado no tiene margen para manejar condiciones de demanda máxima y no podrá mantener las temperaturas objetivo durante fallas. El costo del factor de seguridad —una bomba y un orificio de boquilla ligeramente más grandes— es mínimo en comparación con el riesgo de una capacidad de enfriamiento subdimensionada.
Enfriamiento y temple — Resumen de parámetros
Referencia rápida para las cuatro subaplicaciones de enfriamiento.
| Subaplicación | Patrón | Ángulo | Presión | Cuerpo | Sello | Base clave de dimensionamiento |
|---|---|---|---|---|---|---|
| Temple de acero | Ventilador plano (colectores superior e inferior) | 65°–80° | 30–80 PSI | Acero inoxidable 316 | PTFE | Carga térmica; cobertura simétrica superior/inferior |
| Enfriamiento de extrusión de plástico | Ventilador plano (gran angular) | 80°–110° | 20–60 PSI | Acero inoxidable 316 o latón | EPDM | Suave; minimizar el impacto; cobertura de todo el ancho del perfil |
| Enfriamiento de productos alimenticios | Ventilador plano o cono completo | 80°–110° | 20–50 PSI | Acero inoxidable 316 | EPDM o PTFE | Calidad de agua potable; impacto suave; se requiere acero inoxidable 316 |
| Enfriamiento de equipos / superficies | Cono completo | 65°–120° | 20–80 PSI | Acero inoxidable 316 | PTFE | Carga térmica del equipo; control solenoide; disposiciones de drenaje |
| Enfriamiento de corrientes de gas (conducto) | Cono hueco o atomización por aire | 60°–120° | 15–60 PSI | Acero inoxidable 316 | PTFE | Se requiere evaporación completa; gotas finas; distancia de evaporación |
Lista de verificación para especificaciones de enfriamiento y temple
Confirme estos puntos antes de especificar boquillas para una aplicación de enfriamiento o temple.
- Calcule la carga térmica (BTU/hr o kW) a partir de los parámetros del proceso: peso del producto, calor específico, caída de temperatura requerida y tasa de procesamiento. Dimensione el caudal de pulverizado a partir de este cálculo, no a partir de la salida disponible de la bomba.
- Diseñe la disposición de las boquillas para una cobertura uniforme en toda la superficie objetivo antes de seleccionar los caudales por boquilla. Las brechas de uniformidad no se pueden compensar aumentando el caudal total; deben eliminarse añadiendo o reposicionando las boquillas.
- Seleccione el patrón de pulverizado según la geometría de cobertura: ventilador plano para cobertura lineal en colectores, cono completo para cobertura de área circular, cono hueco o atomización por aire para el enfriamiento de corrientes de gas que requiera gotas finas.
- Especifique cuerpo de acero inoxidable 316 con sellos de PTFE para todas las aplicaciones de enfriamiento que impliquen agua a alta temperatura, exposición a vapor, ciclos térmicos repetidos o adiciones de cualquier producto químico para el tratamiento del agua.
- Para aplicaciones de enfriamiento de gas, calcule la distancia mínima de evaporación requerida para la evaporación completa de las gotas a la temperatura y velocidad de gas esperadas, y verifique que la longitud de conducto disponible permita esta distancia antes del siguiente componente aguas abajo.
- Añada un margen de capacidad de caudal del 20–30 % por encima del requisito calculado para manejar las cargas térmicas máximas y la variabilidad del proceso sin sobretemperatura del sistema.
- Instale filtros de malla 50 aguas arriba de los colectores de boquillas e incluya disposiciones para la recolección de drenaje que puedan manejar el caudal completo de pulverizado; esto es especialmente crítico en los sistemas de enfriamiento de equipos donde el agua de escurrimiento debe controlarse.
¿Listo para dimensionar boquillas de enfriamiento?
Comparta su carga térmica, la caída de temperatura objetivo, la geometría del producto o la superficie, las condiciones del suministro de agua y la temperatura de operación; el equipo de aplicaciones de NozzlePro dimensionará el caudal y especificará la disposición de boquillas adecuada para su aplicación de enfriamiento.