
Pinturas y materiales
viscosos: guía
Selección de boquillas de aspersión para pinturas, adhesivos, lubricantes, agentes desmoldantes, ceras y otros líquidos viscosos. Abarca el efecto de la viscosidad en el patrón de aspersión y el caudal, la atomización sin aire frente a la asistida por aire, la selección entre cono plano y cono lleno, y el dimensionamiento de boquillas para líquidos distintos del agua.
Cómo la viscosidad lo cambia todo
Todos los datos publicados de caudal de las boquillas de aspersión corresponden al agua a 60 °F: densidad relativa de 1.000 y viscosidad cinemática de 1.12 cSt. Los líquidos viscosos incumplen ambas suposiciones al mismo tiempo: una mayor densidad relativa reduce el caudal a la misma presión, y una mayor viscosidad opone más resistencia al paso por el orificio. Usar boquillas especificadas para agua con líquidos viscosos sin aplicar correcciones da como resultado caudales muy inferiores a los esperados y, por encima de ciertos umbrales de viscosidad, la pérdida total de uniformidad del patrón de aspersión.
Corrección del caudal para líquidos viscosos
Caudal corregido = caudal de catálogo × √(1 ÷ densidad relativa) × factor de corrección por viscosidad. Para líquidos de hasta unos 50 cP, la corrección por viscosidad es pequeña (<10 %) y suele ignorarse. Por encima de 100 cP, la corrección cobra importancia: a 300 cP, una estimación del caudal sin corregir puede ser entre un 30 y un 50 % demasiado alta. Póngase en contacto con NozzlePro e indique la densidad relativa, la viscosidad cinemática y el caudal objetivo de su líquido para elegir el tamaño correcto del orificio de la boquilla según sus condiciones reales de operación.
Pinturas industriales, imprimaciones y lacas
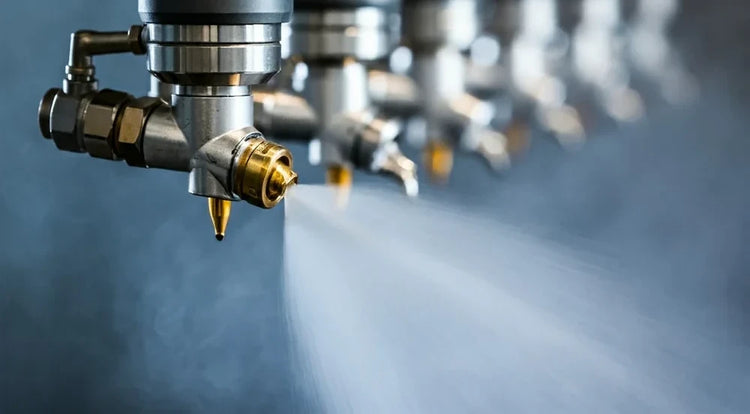
Las aplicaciones de pintura industrial —recubrimientos para bajos de vehículos, imprimaciones para acero estructural, líneas de recubrimiento de latas y bobinas, y acabados de madera— requieren boquillas capaces de producir un recubrimiento atomizado fino y uniforme con la viscosidad que tiene el líquido al llegar a la boquilla. Existen dos métodos fundamentalmente distintos: atomización hidráulica sin aire y atomización asistida por aire (de dos fluidos).
Las boquillas de cono plano sin aire son la opción estándar para la pintura industrial de alto volumen de producción. La pintura se presuriza a 500–3,000 PSI y se fuerza a través de un orificio de precisión, que descompone el líquido en un patrón de aspersión de cono plano. El Dv50 resultante suele ser de 100–300 µm, según la presión y la viscosidad de la pintura. Una mayor presión reduce el tamaño de las gotas y mejora la calidad de la atomización, pero aumenta la sobrepulverización y el rebote. Las boquillas sin aire están fabricadas con carburo de tungsteno endurecido para resistir el flujo erosivo impulsado por la presión; en entornos de producción, su vida útil se mide en hectáreas o galones pulverizados, no en tiempo.
Las boquillas de cono plano asistidas por aire usan aire comprimido para complementar la atomización hidráulica, normalmente con una presión hidráulica de 40–100 PSI y aire de atomización a 20–60 PSI. El resultado es una atomización más fina (Dv50 de 50–150 µm) a una presión hidráulica menor, lo que reduce el rebote y la sobrepulverización y mejora la uniformidad del recubrimiento en formas complejas. Se utilizan para acabados de mayor calidad, como capas de acabado automotrices, acabados de muebles y procesos de recubrimiento de película delgada en los que la presión sin aire produciría demasiado rebote en piezas con formas complejas.
La compatibilidad con solventes es imprescindible
Las pinturas, lacas e imprimaciones con base solvente deterioran rápidamente muchos materiales de sellado. Los sellos de Viton/FKM resisten bien la mayoría de los solventes aromáticos (tolueno, xileno, MEK). El PTFE es la opción universal de sellado resistente a solventes. Los sellos de Buna-N (NBR) se destruyen rápidamente con la mayoría de los solventes y no deben usarse con recubrimientos con base solvente. Antes de operar, confirme siempre que el material del sello sea compatible con el sistema de solventes específico del recubrimiento.
Aplicación de adhesivos, selladores y termofusibles
La aspersión de adhesivos y selladores abarca un amplio rango de viscosidad: desde adhesivos de contacto tan fluidos como el agua hasta aplicaciones de termofusibles muy viscosos que requieren cuerpos de boquilla calefactados. El criterio clave de selección no es la calidad del patrón, sino la cobertura del depósito y la uniformidad de la línea de unión; minimizar la sobrepulverización es fundamental para mantener limpia la producción.
Para adhesivos de aspersión de viscosidad baja a media (10–200 cP), las boquillas de cono lleno a 20–80 PSI ofrecen el patrón de cobertura más tolerante: el depósito circular admite pequeños desajustes de posición de la pieza mejor que un cono plano. Las boquillas de cono plano se utilizan en aplicaciones de líneas transportadoras en las que se debe aplicar una franja precisa de adhesivo con un ancho definido, como en las líneas de adhesión de alfombras o la aplicación de pegamento para embalajes.
Para los adhesivos termofusibles (EVA, poliamida y poliuretano), los cuerpos de boquilla deben ser compatibles con temperaturas de operación de 250–400 °F y con la composición química específica del adhesivo. Los colectores calefactados con cuerpos de boquilla individuales son la configuración estándar. El orificio de la boquilla debe resistir las obstrucciones causadas por el enfriamiento del adhesivo durante las paradas; se requieren ciclos de purga con calefacción o mantener el sistema caliente en espera para evitar que el adhesivo se solidifique en el orificio.
Para los adhesivos y selladores de dos componentes, se utilizan boquillas mezcladoras que combinan los componentes en la punta de la boquilla para evitar que las limitaciones del tiempo de vida útil de la mezcla provoquen gelificación en la línea. Son conjuntos específicos para cada aplicación: póngase en contacto con nuestro equipo e indique la proporción de mezcla del sistema de dos componentes, la viscosidad de cada componente y el tiempo de vida útil de la mezcla para determinar la configuración adecuada de la boquilla mezcladora.
Agentes desmoldantes, lubricantes y aspersión para matrices
Los agentes desmoldantes y lubricantes para matrices se aplican a moldes, matrices, prensas y herramientas de conformado para evitar que el producto se adhiera a la superficie de la herramienta y controlar su temperatura. La aplicación requiere un control preciso del espesor de la película: una cantidad insuficiente provoca adherencias y daños en la herramienta; una cantidad excesiva causa defectos en el producto y acumulación de residuos en las herramientas.
La aspersión de agentes desmoldantes para matrices de fundición a presión y forja aplica concentrados de desmoldante de base acuosa (diluidos en agua en proporciones de 1:20 a 1:100) mediante boquillas de cono plano montadas en lanzas de aspersión automatizadas o colectores instalados en robots. La aspersión desmolda, enfría y lubrica la matriz al mismo tiempo. El patrón de la boquilla debe cubrir toda la superficie de la matriz, con un solapamiento del 10–15 % entre boquillas adyacentes del colector. La activación automática sincronizada con el ciclo de la prensa es estándar: las boquillas se activan únicamente durante el ciclo de apertura de la matriz.
Los agentes desmoldantes para moldes de caucho usan desmoldantes a base de silicona o emulsiones de cera, aplicados mediante boquillas de cono lleno a 20–40 PSI. El patrón circular se adapta mejor a las geometrías tridimensionales de los moldes que el cono plano. En moldes de compresión de alta temperatura, por encima de 300 °F, se requieren sellos de PTFE y cuerpos de acero inoxidable 316: la combinación de calor, compuestos de silicona y vaporización súbita del agua es agresiva para la mayoría de los materiales de sellado.
La lubricación de cadenas y engranajes por aspersión aplica una fina película de aceite o grasa en suspensión a las piezas móviles. El método estándar utiliza boquillas de cono plano a baja presión (10–30 PSI), dirigidas al punto de contacto entre la cadena y el piñón. Los sistemas de nebulización de aceite, que usan atomización asistida por aire, aplican películas aún más finas —de 1–3 µm de espesor de película seca— para lubricar maquinaria de precisión. La activación de las boquillas suele depender de un contador de rotaciones o ciclos, en lugar de una aspersión continua, para minimizar la acumulación y el desperdicio de aceite.
Compensaciones entre dosificación insuficiente y excesiva
En la fundición a presión, una dosificación insuficiente provoca la soldadura de la matriz (el aluminio se pega a las herramientas de acero) y la erosión de la matriz, dos fallos muy costosos. Una dosificación excesiva causa defectos de porosidad en la pieza fundida y acumulación de agente desmoldante carbonizado en las superficies de la matriz. La tasa óptima de aplicación de agua suele determinarse mediante pruebas para cada combinación de matriz y aleación y, después, se mantiene constante seleccionando el orificio de boquilla adecuado para una presión de operación fija. Las variaciones de presión provocan variaciones en el caudal; por eso es fundamental regular la presión antes del colector de aspersión para garantizar una dosificación uniforme.
Resumen de aplicaciones para pinturas y materiales viscosos
| Aplicación | Patrón | Presión | Rango de viscosidad | Cuerpo / sello | Aspecto clave |
|---|---|---|---|---|---|
| Pintura/imprimación sin aire | Cono plano | 500–3,000 PSI | Hasta 800 cP con calefacción | Acero inox. 316 / PTFE | Orificio de carburo de tungsteno: resistencia al desgaste |
| Acabado de pintura asistido por aire | Cono plano | 40–100 PSI + aire | 50–400 cP | Acero inox. 316 / Viton | Atomización más fina, menos rebote |
| Adhesivo de aspersión (baja viscosidad) | Cono lleno o cono plano | 20–80 PSI | 10–200 cP | Acero inox. 316 / Viton o PTFE | Compatibilidad del sello con solventes |
| Adhesivo termofusible | Cono plano / ranura | 50–200 PSI | 500–5,000 cP con calefacción | Acero inox. 316 / PTFE | Cuerpo calefactado: purgar al detenerse |
| Desmoldante para fundición a presión | Cono plano | 20–60 PSI | 1–20 cP (diluido) | Acero inox. 316 / EPDM o PTFE | Activación sincronizada con el ciclo |
| Desmoldante para moldes de caucho | Cono lleno | 20–40 PSI | 5–50 cP | Acero inox. 316 / PTFE | Se requiere sello de PTFE para altas temperaturas |
| Lubricación de cadenas/engranajes | Cono plano | 10–30 PSI | 50–500 cP | Acero inox. 316 / Viton | Dosificación medida: sin goteo posterior |
| Aspersión de emulsión de cera | Cono lleno | 20–50 PSI | 20–100 cP | PP o acero inoxidable 316 / EPDM | Líquido caliente para reducir la viscosidad |
Boquillas específicas para materiales viscosos
Póngase en contacto con nuestro equipo de ingeniería de aplicaciones e indíquenos la gravedad específica, la viscosidad cinemática, el caudal deseado y la presión de funcionamiento de su líquido; nosotros identificaremos el tamaño de orificio y el tipo de boquilla adecuados para su proceso.