
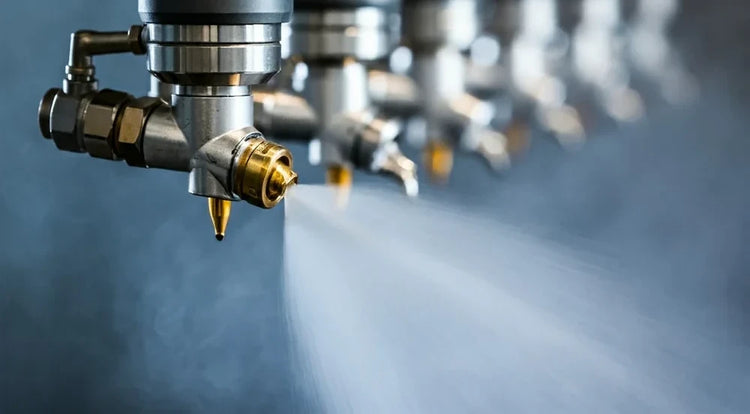

Entonces, ¿estás trabajando con metales y necesitas que queden perfectos? Enfriarlos rápidamente es fundamental para determinar su resistencia y utilidad finales. Hay varias formas de hacerlo, pero un método muy común y eficaz se denomina temple por pulverización. Consiste básicamente en rociar agua u otros líquidos sobre el metal caliente para enfriarlo rápidamente. Vamos a explicar cómo funciona el temple por pulverización, qué puedes hacer para obtener los mejores resultados y cómo se compara con dejar que las piezas se enfríen al aire.
Puntos clave
- El enfriamiento rápido, que a menudo se realiza mediante temple por pulverización, cambia las propiedades del metal, haciéndolo más duro y resistente.
- El temple por pulverización difiere de otros métodos de enfriamiento porque utiliza chorros de líquido dirigidos para lograr un enfriamiento más rápido y controlado.
- Para los perfiles de aluminio, se utilizan distintas técnicas de temple por pulverización, como la pulverización con niebla de agua o el enfriamiento directo con agua, según el tamaño del perfil y la resistencia deseada.
- Controlar la temperatura del metal, su velocidad y la presión del agua es fundamental para un temple por pulverización eficaz.
- Por lo general, el temple por pulverización es más rápido y eficaz que el enfriamiento al aire para mejorar la resistencia del metal, aunque el enfriamiento al aire puede ser suficiente en ocasiones si se realiza con la rapidez necesaria.
Principios básicos del temple por pulverización
Cuando hablamos de hacer que el metal sea más resistente y útil, la forma en que se enfría después de calentarlo es fundamental. Este proceso, que a menudo se denomina temple, es muy importante para obtener las propiedades deseadas en el producto metálico final. El temple por pulverización es una forma de hacerlo y es bastante común en el trabajo del metal.
El papel del enfriamiento rápido en las propiedades del metal
Piensa en cómo un herrero enfría una espada caliente en agua para endurecerla. Esa es la idea básica del temple. En el caso de metales como el aluminio, enfriarlos rápidamente después de darles forma a altas temperaturas cambia su estructura interna. Este cambio puede hacer que el metal sea mucho más resistente y duro, y en ocasiones más resistente al desgaste. La velocidad de enfriamiento afecta directamente a la disposición de los cristales del metal, lo que a su vez determina su resistencia mecánica final y otras características. Los distintos metales y aleaciones necesitan diferentes velocidades de enfriamiento para obtener los mejores resultados. Por ejemplo, algunas aleaciones de aluminio deben enfriarse muy rápidamente para evitar la formación de determinadas estructuras no deseadas, mientras que otras pueden beneficiarse de un enfriamiento ligeramente más lento y controlado.
Diferencias entre el temple por pulverización y otros métodos de enfriamiento
Entonces, ¿en qué se diferencia el temple por pulverización de sumergir el metal en un depósito de agua o dejarlo simplemente al aire? El temple por pulverización utiliza una fina niebla o chorros directos de líquido, generalmente agua, que se rocían directamente sobre la superficie del metal caliente. Esto permite un proceso de enfriamiento mucho más controlado que el temple por inmersión, en el que se sumerge la pieza por completo. La inmersión puede provocar a veces un enfriamiento desigual o un choque térmico si no se controla cuidadosamente. El enfriamiento al aire, por otro lado, es mucho más lento. Aunque el enfriamiento al aire es adecuado para algunas aplicaciones, como ciertos marcos de ventanas de aluminio que deben evitar deformarse, no proporciona el enfriamiento rápido necesario para muchas aleaciones de alta resistencia. El temple por pulverización ofrece un punto intermedio, ya que proporciona un enfriamiento más rápido que el aire, pero con un mayor control de la velocidad y uniformidad del enfriamiento que la inmersión total.
Parámetros clave que influyen en la eficacia del temple por pulverización
Para realizar correctamente el temple por pulverización no basta con rociar agua. Varios factores deben ajustarse adecuadamente. El diseño de la boquilla es uno de los más importantes: las distintas boquillas crean diferentes patrones de pulverización y tamaños de gota, lo que afecta a la eliminación del calor. La presión del agua también es importante; una presión más alta puede generar un efecto de enfriamiento más intenso. La temperatura del agua también influye, al igual que la distancia entre la boquilla y el metal. Incluso la velocidad a la que el metal pasa por el chorro puede marcar la diferencia. Ajustar estos parámetros ayuda a obtener de forma constante las propiedades deseadas del metal.
A continuación, presentamos algunos de estos factores:
- Tipo de boquilla: Afecta al patrón de pulverización y al tamaño de la gota.
- Presión del agua: Controla la intensidad del chorro.
- Temperatura del agua: Influye en la velocidad general de enfriamiento.
- Distancia de pulverización: Determina la concentración del enfriamiento.
- Velocidad del metal: Afecta a la duración del enfriamiento en cada punto.
Controlar estas variables permite a los fabricantes ajustar el proceso de enfriamiento para aleaciones y resultados específicos, yendo más allá del simple enfriamiento para moldear activamente el rendimiento del metal.
Técnicas de temple por pulverización para perfiles de aluminio
Cuando hablamos de enfriar perfiles de aluminio, especialmente los más grandes, el proceso se asemeja un poco a cómo los herreros enfriaban el metal antiguamente. Hay que reducir esa temperatura rápidamente para obtener las propiedades deseadas. En el caso del aluminio, esto significa elegir el método de temple por pulverización adecuado.
Optimización de la pulverización con niebla de agua para perfiles delicados
Para esos perfiles de aluminio intrincados y delicados, un chorro directo de agua puede ser excesivo. Puede provocar deformaciones o incluso daños. Ahí es cuando resulta útil una fina niebla de agua, ya que proporciona un enfriamiento más suave y controlado. La idea es lograr una buena velocidad de enfriamiento sin someter al metal a un choque térmico. Este método es ideal para perfiles en los que mantener unas dimensiones precisas es fundamental, ya que ayuda a lograr una transformación metalúrgica uniforme en toda la superficie.
Enfriamiento directo con agua para extrusiones de gran calibre
En el caso de las extrusiones de aluminio grandes y robustas, se necesita algo más potente. El enfriamiento directo con agua es la mejor opción. Hablamos de una gran capacidad de enfriamiento y de una rápida caída de la temperatura. No se trata solo de enfriar, sino de refinar la estructura interna del metal. Piénselo como si se le aplicara al metal un excelente proceso de tratamiento térmico. Esto ayuda a aumentar la densidad del material, lo que a su vez mejora su resistencia mecánica y hace que los tratamientos posteriores sean más eficaces. Es importante ajustar correctamente los parámetros.
Obtención de los estados de temple T5 y T6 mediante temple por pulverización
Los estados de temple T5 y T6 son objetivos habituales en el procesamiento del aluminio, y el temple por pulverización desempeña un papel importante para alcanzarlos. El estado T5 se logra normalmente mediante enfriamiento al aire después de la extrusión, mientras que el T6 requiere una velocidad de enfriamiento más rápida, a menudo con agua. La velocidad de enfriamiento afecta directamente a las propiedades finales. Aunque algunos sostienen que el enfriamiento rápido al aire puede imitar el enfriamiento con agua, el temple directo con agua generalmente ofrece un efecto de enfriamiento superior, lo que da como resultado una mayor dureza tras el envejecimiento. La elección entre T5 y T6 suele depender de la geometría del perfil y de la necesidad de evitar deformaciones. Por ejemplo, los perfiles más finos pueden adaptarse mejor al T5 para evitar deformaciones durante el enfriamiento rápido, mientras que los más gruesos pueden soportar el tratamiento T6, más agresivo. Este proceso es una parte fundamental del proceso de temple de aleaciones y se diferencia del temple por endurecimiento por inducción utilizado para los aceros, ya que las aleaciones de aluminio presentan respuestas únicas al enfriamiento rápido.
Controlar la velocidad de enfriamiento es primordial. Si es demasiado lenta, no se obtiene el estado de temple deseado. Si es demasiado rápida, se corre el riesgo de sufrir un choque térmico o tensiones residuales no deseadas en el acero (aunque esto último es menos preocupante en el aluminio que en el acero, sigue siendo un factor a tener en cuenta en el diseño de aleaciones).
Para mejorar aún más la composición de la aleación y reducir problemas como las grietas térmicas, a menudo se introducen en línea aditivos como alambre de aluminio, titanio y boro. Esto forma parte de una estrategia más amplia para controlar la transformación metalúrgica durante el enfriamiento y garantizar que el producto final cumpla unos requisitos mecánicos estrictos.
Control del proceso de temple por pulverización
Ajustar correctamente el proceso de temple por pulverización es fundamental para garantizar que las piezas metálicas adquieran las propiedades necesarias. No se trata solo de rociar agua sobre el metal caliente; hay una ciencia detrás y muchas variables que se pueden ajustar. Piénselo como cocinar: no basta con meter todo en el horno y esperar lo mejor. Hay que controlar el calor, el tiempo y los ingredientes. Lo mismo ocurre con el temple por pulverización. Hacerlo bien permite obtener una mayor dureza, menos deformaciones y un producto más uniforme, ya sea que se trabaje con el tratamiento térmico de engranajes o con grandes extrusiones de aluminio.
Control de la temperatura y la velocidad de fundición
La temperatura del metal cuando llega a las boquillas de pulverización y la velocidad a la que se mueve son probablemente los primeros aspectos que habrá que controlar. Si el metal está demasiado caliente, se corre el riesgo de sufrir un choque térmico o un enfriamiento desigual. Si se mueve demasiado despacio, es posible que no se alcance el enfriamiento rápido necesario para ciertas aleaciones, como para lograr la formación de martensita en el acero. Encontrar el punto óptimo es fundamental para el control de la velocidad de enfriamiento.
- Las altas temperaturas de fundición pueden aumentar el riesgo de grietas.
- Las temperaturas de fundición más bajas podrían no proporcionar suficiente energía térmica para una transformación de fase adecuada.
- Las velocidades de fundición más lentas permiten que se disipe más calor antes del temple, lo que podría reducir la eficacia del enfriamiento rápido.
- Las velocidades de fundición más rápidas exigen un sistema de temple más robusto y reactivo para mantener el ritmo.
Ajuste de la presión del agua de enfriamiento para obtener los resultados deseados
La presión del agua de las boquillas de temple es otro parámetro importante que se puede ajustar. Una presión más alta genera una pulverización más fina, un mayor contacto con la superficie y una velocidad de enfriamiento más rápida. Una presión más baja proporciona un efecto de enfriamiento más suave. Aquí es donde se puede ajustar realmente el proceso para evitar problemas de control de la distorsión por temple. Para piezas delicadas, se puede optar por una presión más baja o por una niebla, mientras que para algo que requiera la máxima dureza, como en las operaciones de temple y revenido, se aumenta la presión.
Uso de aditivos para mejorar la composición de la aleación
A veces, el agua no es suficiente. En el caso de ciertas aleaciones, especialmente en la fundición de aluminio, añadir elementos específicos al agua de enfriamiento puede marcar la diferencia. Estos aditivos pueden ayudar a refinar la estructura granular, mejorar el acabado superficial o incluso prevenir reacciones químicas no deseadas durante la fase de enfriamiento rápido. Es un poco como añadir un ingrediente especial a una receta para obtener un sabor único, pero en este caso se trata de optimizar la estructura interna y las propiedades del metal. Esta es una técnica más avanzada que a menudo se emplea en el diseño de sistemas de temple sofisticados.
El control del proceso de temple por pulverización no es igual para todos los casos. Requiere un conocimiento profundo del material que se enfría, de las propiedades finales deseadas y de las capacidades del sistema de pulverización. Ajustar parámetros como la temperatura, la velocidad y la presión del agua permite controlar con precisión la velocidad de enfriamiento, lo que afecta directamente a la microestructura y al rendimiento mecánico del producto terminado.
Este nivel de control es lo que distingue un buen proceso de tratamiento térmico de uno excelente, ya que influye en todo, desde la resistencia de un componente hasta su resistencia al desgaste. Es un equilibrio delicado, y hacerlo bien marca la diferencia en aplicaciones exigentes como el proceso de endurecimiento por llama o cualquier fabricación de metal de gran volumen.
Aplicaciones avanzadas del temple por pulverización
Cuando hablamos de sacar el máximo partido a las piezas metálicas, especialmente a las de aluminio, la forma en que se enfrían después de fabricarlas es muy importante. No se trata solo de enfriarlas; se trata de moldear su estructura interna para obtener resistencias y propiedades específicas. Aquí es donde entra en juego el temple por pulverización avanzado, que va más allá del enfriamiento básico.
Refinamiento de la estructura de fundición mediante una alta capacidad de enfriamiento
En el caso de las piezas metálicas grandes, como las grandes extrusiones de aluminio, el proceso de enfriamiento debe ser bastante intenso. El uso de temple por pulverización directa con agua, con una alta capacidad de enfriamiento y una velocidad de enfriamiento rápida, ayuda a refinar la estructura granular justo en el momento en que se forma. Esto hace que el metal sea más denso y, por lo general, mejora sus cualidades mecánicas. Piénselo como el fraguado del hormigón: un fraguado más rápido y controlado suele dar como resultado un producto final más resistente. El objetivo aquí es conseguir una estructura interna más uniforme desde el principio.
Mejora de las propiedades mecánicas mediante enfriamiento acelerado
Obtener las propiedades mecánicas adecuadas, como la dureza y la resistencia, a menudo depende de la rapidez con la que podamos enfriar el metal. El enfriamiento acelerado, especialmente mediante un temple preciso por pulverización con agua, puede mejorar significativamente estas propiedades. Esto es fundamental para alcanzar estados de temple específicos, como el T6 en el aluminio, que requiere una fase de enfriamiento rápido después del tratamiento térmico para fijar la microestructura deseada. Este enfriamiento rápido es lo que permite un mejor endurecimiento superficial y un mejor rendimiento general del material.
Garantía de uniformidad para los procesos de anodizado
El anodizado es un proceso de acabado común para el aluminio, y el resultado estético mejora mucho cuando la superficie es uniforme. Un enfriamiento desigual durante la etapa de temple puede provocar variaciones en la estructura del metal, que luego se manifiestan como un color o una textura desiguales tras el anodizado. Las técnicas avanzadas de temple por pulverización buscan un enfriamiento uniforme en toda la superficie de la pieza. Esto significa controlar cuidadosamente la presión del agua, los patrones de las boquillas y los caudales para evitar puntos calientes o zonas que se enfríen demasiado despacio. Esta uniformidad también es importante para prevenir problemas como las grietas por temple, en las que las tensiones desiguales pueden provocar la fractura del metal.
A continuación, se muestra cómo se comparan los distintos métodos de enfriamiento en cuanto a uniformidad:
| Método de enfriamiento | Potencial de uniformidad | Notas |
|---|---|---|
| Enfriamiento al aire | Moderado | Puede ser lento y propenso a puntos calientes |
| Pulverización con niebla de agua | Alto | Buen control, menos agresivo que el agua directa |
| Temple directo con agua | Muy alto | El más rápido, requiere un control preciso |
A veces, para obtener los mejores resultados y evitar problemas como las grietas por temple, podemos utilizar líquidos especiales en lugar de agua. Estos fluidos de temple poliméricos pueden ofrecer una velocidad de enfriamiento más controlada, que en ocasiones es mejor que el agua para ciertas aleaciones. Todo consiste en encontrar el punto óptimo para el metal específico con el que se está trabajando.
Temple por pulverización frente a enfriamiento al aire
Cuando hablamos de enfriar metales, especialmente perfiles de aluminio, surgen dos métodos principales: el temple por pulverización y el enfriamiento al aire. Ambos tienen como objetivo reducir la temperatura rápidamente, pero la forma en que lo hacen marca una gran diferencia en el producto final. Piénselo de esta manera: el temple por pulverización es como una ducha rápida y localizada, mientras que el enfriamiento al aire es más parecido a dejar que las cosas se sequen al aire.
Comparación de las velocidades de enfriamiento y su impacto
La mayor diferencia entre el temple por pulverización y el enfriamiento al aire es la velocidad a la que eliminan el calor. El temple por pulverización, especialmente con agua, ofrece una velocidad de transferencia de calor durante el temple mucho mayor. Este enfriamiento rápido es fundamental para obtener propiedades específicas del metal, como una mayor dureza y resistencia, al controlar cómo se solidifica su estructura interna. El enfriamiento al aire, por otro lado, es más lento. Aunque puede ser eficaz para algunas aplicaciones, a menudo no proporciona el mismo nivel de caída rápida de la temperatura que requieren ciertas aleaciones o estados de temple.
A continuación, presentamos una breve comparación:
- Temple por pulverización: Alta velocidad de enfriamiento, control preciso, ideal para obtener estados de temple específicos (como el T6 en el aluminio). Utiliza agua o niebla.
- Enfriamiento al aire: Velocidad de enfriamiento más baja, menos preciso, adecuado para aplicaciones menos exigentes o cuando existe riesgo de deformación.
La velocidad de enfriamiento influye directamente en la microestructura del metal.
Cuando el enfriamiento al aire puede imitar el enfriamiento con agua
No siempre es una cuestión de blanco o negro. A veces, el enfriamiento al aire puede acercarse a los resultados del enfriamiento con agua, pero requiere condiciones específicas. Esto suele implicar el uso de chorros de aire de muy alta velocidad, a menudo denominados enfriamiento con aire forzado. Para ciertas aleaciones de aluminio, si el enfriamiento al aire es lo suficientemente intenso, puede alcanzar una velocidad de enfriamiento comparable a la de un temple con agua menos agresivo. Sin embargo, esto suele ser la excepción y no la regla, y conseguir el mismo resultado metalúrgico que con un temple directo con agua es complicado. Para muchas aplicaciones industriales, no es práctico depender del enfriamiento al aire para igualar el rendimiento del enfriamiento con agua.
Obtener las propiedades mecánicas deseadas a menudo depende de la velocidad de enfriamiento. Aunque el enfriamiento al aire tiene su utilidad, el temple por pulverización proporciona un método de enfriamiento rápido más fiable y controlable.
Limitaciones de las velocidades de enfriamiento insuficientes
Si la velocidad de enfriamiento no es lo suficientemente rápida, surgen problemas. En el caso de los perfiles de aluminio, esto puede impedir que se alcance el estado de temple previsto, como el T5 en lugar del T6 deseado. Esto se traduce en una resistencia mecánica y una dureza inferiores a las que requiere la aplicación. Es como intentar cuajar la gelatina con un ventilador: puede cuajar al final, pero tardará mucho y quizá no quede tan firme. En el procesamiento de metales, esta falta de enfriamiento rápido puede dar lugar a microestructuras no deseadas, reducir el rendimiento y, en última instancia, generar un producto que no cumpla las especificaciones. Aquí es donde resulta importante elegir un sistema de boquillas adecuado de un proveedor como NozzlePro para obtener resultados constantes.
Al comparar el temple con aceite frente al temple con agua, el agua ofrece una velocidad de enfriamiento significativamente mayor que el aceite, lo que la hace más eficaz para lograr un endurecimiento rápido. Sin embargo, la agresividad del agua también puede aumentar el riesgo de choque térmico y grietas en algunos materiales, un factor que debe controlarse cuidadosamente mediante la selección de boquillas y el control del proceso.
Conclusión: el temple por pulverización en el enfriamiento de metales
Así, hemos visto cómo funciona el temple por aspersión para enfriar metales, especialmente el aluminio. No se trata solo de sumergir objetos en agua; hay diferentes formas de hacerlo, como usar una bruma o chorros directos de agua. La velocidad y el método de enfriamiento son realmente importantes para determinar la resistencia del producto metálico final. Para artículos como marcos de ventanas, a menudo se utiliza el enfriamiento por aire, que es más sencillo. Pero para otras piezas, el enfriamiento por agua, incluso con una fina pulverización, puede hacer que el metal sea mucho más duro y mejor en general. Lograr el enfriamiento justo ayuda a evitar grietas y garantiza que el metal tenga las propiedades necesarias para su función. En realidad, es un acto de equilibrio entre enfriar lo suficientemente rápido para obtener la dureza deseada y no enfriar tan rápido que se dañe el metal. Las diferentes aleaciones y formas requieren distintos enfoques, y comprender estos detalles es clave para fabricar buenas piezas metálicas.
Para boquillas diseñadas para líneas industriales de temple y enfriamiento, consulte nuestra colección de Boquillas de pulverización para enfriamiento y temple : opciones de abanico plano y atomización fina dimensionadas para el enfriamiento de aluminio, acero y piezas post-extrusión.
El temple por aspersión es uno de los varios métodos de enfriamiento en el procesamiento de metales. Para obtener una visión completa de las opciones de boquillas en todas las aplicaciones de enfriamiento, acondicionamiento de gas, enfriamiento evaporativo y temple térmico, consulte nuestra página de boquillas industriales de enfriamiento y temple.
Para obtener una visión más amplia de cómo las boquillas de pulverización sirven a la industria metalúrgica, desde la descalcificación hasta el enfriamiento y recubrimiento, consulte nuestra guía completa sobre aplicaciones de boquillas de pulverización para acero y metal.


